Detaljer till stötdämpare
Vi tillverkar CNC-bearbetade precisionsdetaljer till stötdämpare och fjädringssystem enligt kundens ritningar och specifikationer - från enstaka prototyper till serieproduktion.
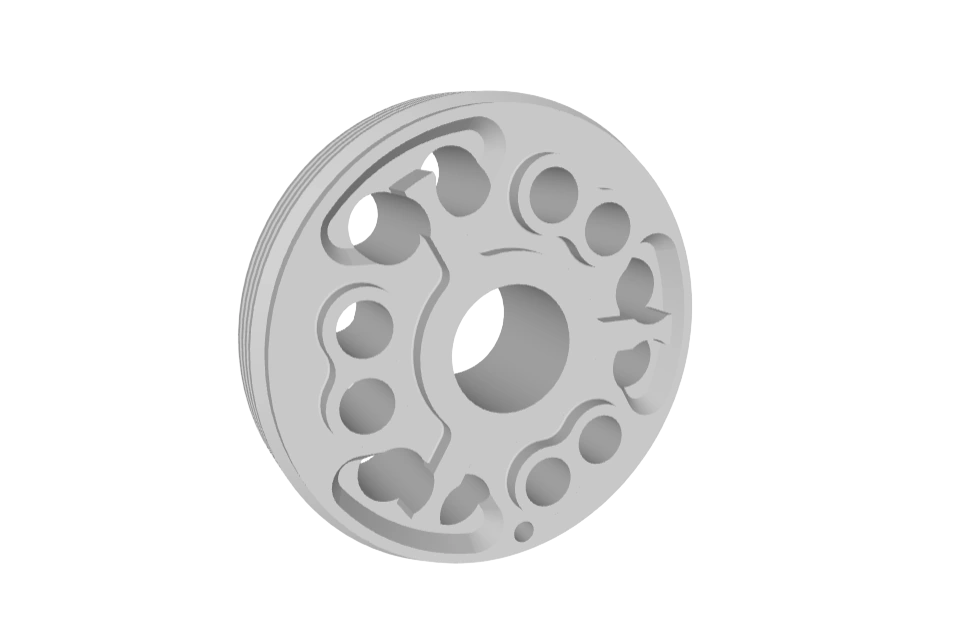
Med ett av våra senaste projekt som exempel vill vi visa hur vi arbetar med konstruktion och prototyptillverkning av en ny produkt.
En av våra långvariga kunder gav oss i uppdrag att konstruera och ta fram prototyper av en stötdämparkolv till fjädringen på en rallybil. Ett centralt krav var att nå de önskade prestandaegenskaperna inom givna viktgränser. Vårt konstruktionsteam började med de nödvändiga beräkningarna parallellt med 3D-modellering och de ritningar som behövdes för prototyptillverkningen.
Stötdämparen arbetar under krävande förhållanden med höga belastningar under hela sin livslängd, så materialvalet var avgörande. Vikten var dessutom ett viktigt konstruktionskrav, vilket begränsade alternativen ytterligare.
Utifrån dessa krav valde vi en stark och slitstark aluminiumlegering - kvalitet 6061-T6 - som har visat sig fungera väl i krävande tillämpningar. När råmaterialet hade kommit till vår produktion ställde vi i ordning utrustningen och började CNC-svarva ämnena. Eftersom detaljen har en komplex geometri optimerade vi bearbetningsprogrammet under arbetets gång för att korta cykeltiden utan att ge avkall på kvaliteten.
Under tillverkningen kontrollerades varje mått noggrant i varje steg, och resultaten dokumenterades för analys inför serieproduktionen. Vi stötte inte på några oförutsedda problem i bearbetningen.
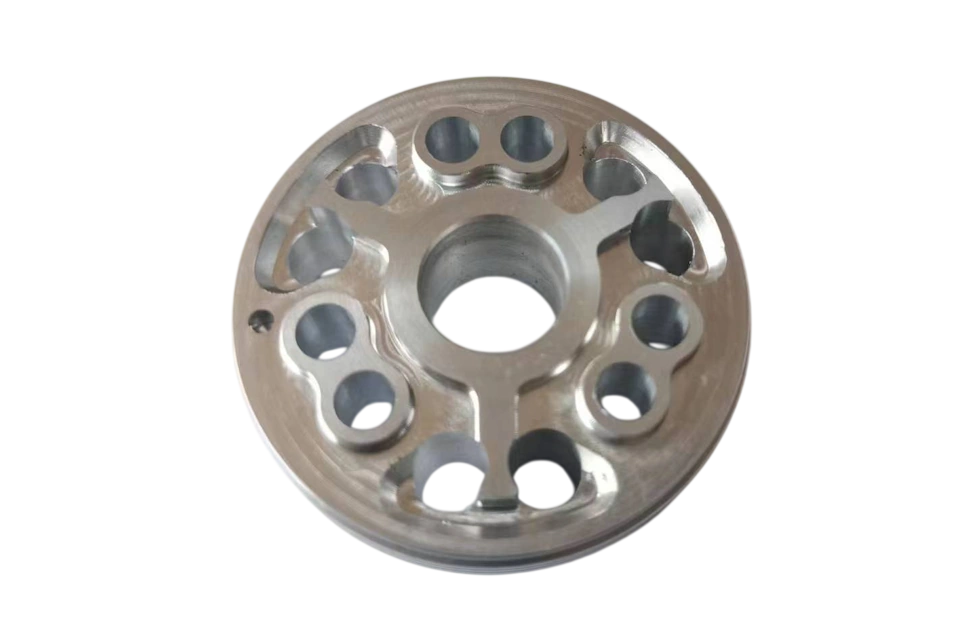
Efter bearbetningen kontrollerade vi att detaljerna höll måtten enligt produktionsritningarna och att de var fria från vassa kanter och grader. Resultaten uppfyllde de tekniska kraven fullt ut.
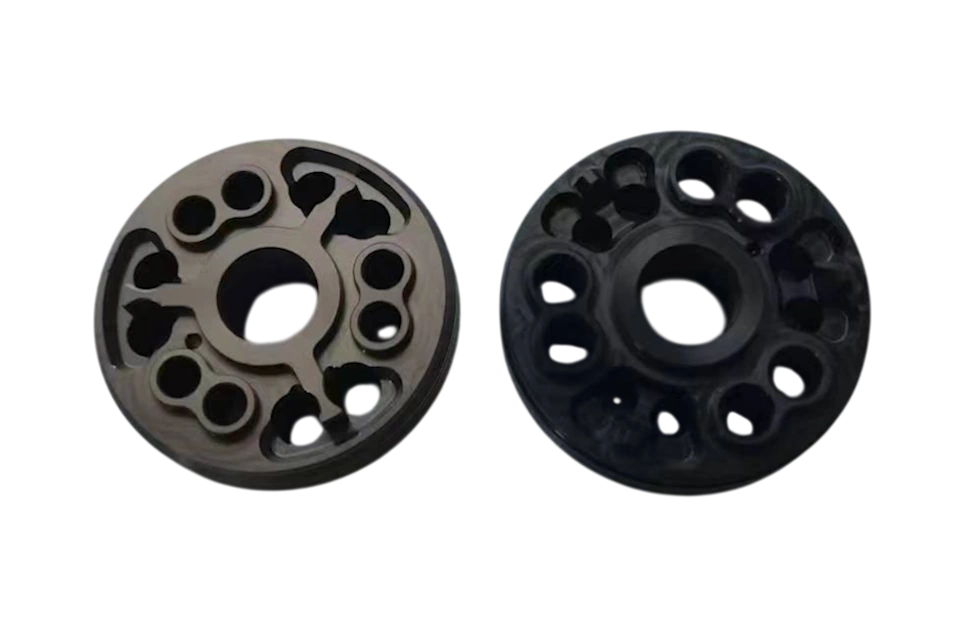
Därefter skickades detaljerna till våra partner för anodisering. Eftersom det var prototyper beslutade vi tillsammans med kunden att ta fram detaljer med två olika anodiseringsalternativ - 15 och 40 µm skikttjocklek. Bilden visar exempel på båda ytorna.
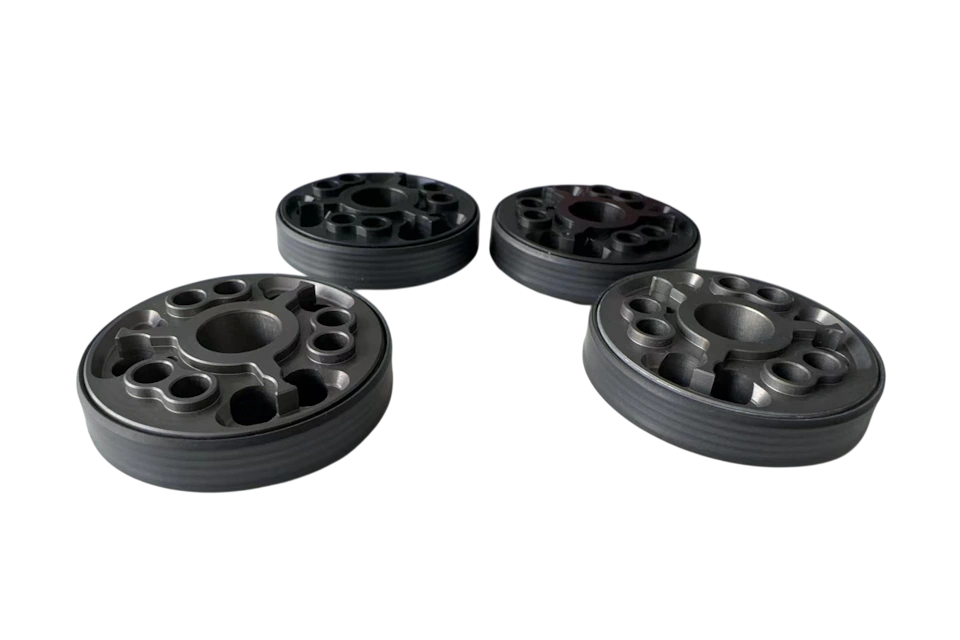
När anodiseringen hade kontrollerats och uppfyllde kvalitetskraven monterade vi PTFE-filmen på kolvens utsida. Vi valde en 1,5 mm bred film som krymptes fast med värme på varje kolv. Detta hade vi tagit hänsyn till redan i konstruktionsfasen när kolvens mått beräknades.
Efter en slutkontroll av alla parametrar - detaljens mått, yta, beläggning och PTFE-filmens läge - fördes resultaten in i slutkontrollprotokollet. Detaljerna förpackades och skickades till kunden för ankomstkontroll, som bekräftade att alla krav var uppfyllda.
Har du ett liknande projekt på gång?
Vi hjälper gärna till med utveckling, prototyper och serieproduktion av detaljer oavsett komplexitet. Skicka dina ritningar - vi svarar inom en arbetsdag.